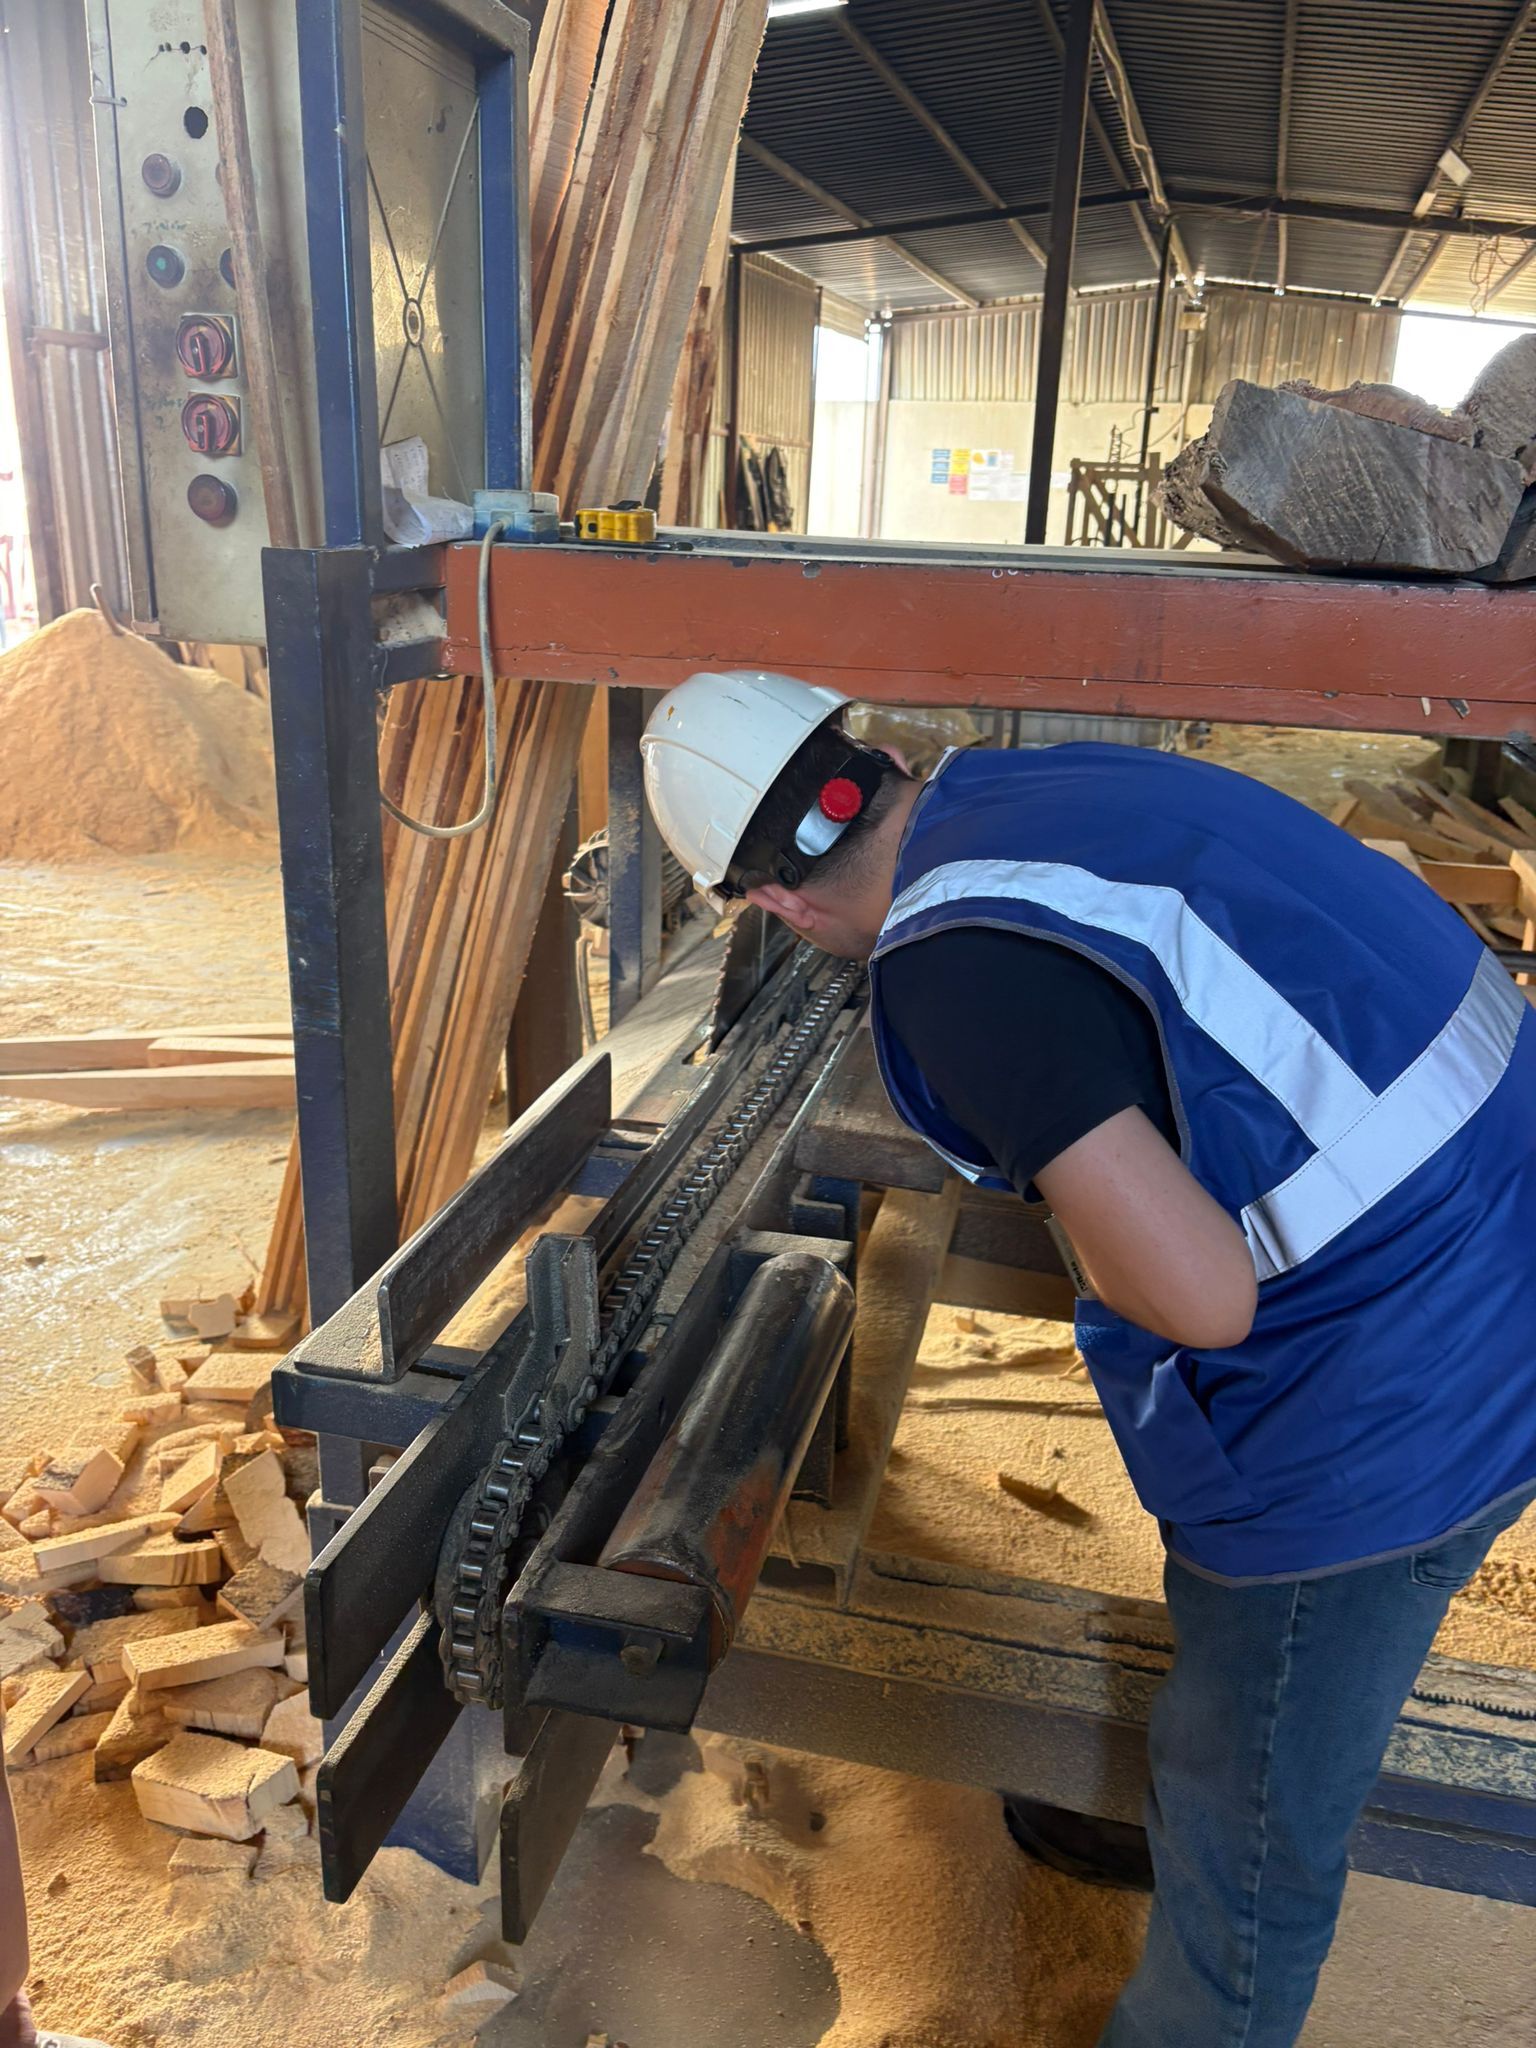
Çeşme’de sanayi işletmeleri, atölyeler, bakım alanları, teknik servisler, imalathaneler ve çeşitli ticari işletmelerde farklı türlerde makine ve tezgâhlar kullanılmaktadır. Torna, freze, matkap, pres, giyotin, şerit testere, daire testere, taşlama ve benzeri ekipmanlar üretim faaliyetlerinin önemli parçalarıdır.
Bu makineler üretim sırasında yüksek hızda dönen parçalar, kesici takımlar, sıkıştırma kuvvetleri, elektrik enerjisi, pnömatik veya hidrolik sistemler ve hareketli mekanizmalar kullanabilir. Bu nedenle makinenin yalnızca üretim yapabilmesi değil, güvenlik fonksiyonlarının da çalışır durumda olması gerekir.
Çeşme makine ve tezgâhların periyodik kontrolü, kullanılan ekipmanın teknik yapısının, koruyucularının, hareketli parçalarının, kumanda sistemlerinin, acil durdurma fonksiyonlarının ve ilgili güvenlik unsurlarının değerlendirilmesini kapsayan teknik bir incelemedir.
Burada önemli bir ayrım bulunmaktadır: Her makine için aynı kontrol yöntemi veya aynı kontrol periyodu uygulanmaz. Makinenin türü, kullanım amacı, üretici bilgileri, teknik özellikleri ve tabi olduğu mevzuat dikkate alınarak kontrol kapsamı belirlenmelidir.
Bir makinenin motorunun çalışması, makinenin güvenli olduğu anlamına gelmez.
Örneğin;
Torna aynasının koruyucusu bulunmayabilir.
Presin iki el kumandası devre dışı bırakılmış olabilir.
Acil durdurma butonu çalışmayabilir.
Şerit testerenin koruyucusu sökülmüş olabilir.
Taşlama makinesinde taş muhafazası uygun olmayabilir.
Elektrik panosunda uygunsuz müdahale bulunabilir.
Hareketli aktarma organları açıkta kalmış olabilir.
Limit veya emniyet sensörü devre dışı bırakılmış olabilir.
Bu tür problemler üretim sırasında çalışanların maruz kalabileceği mekanik, elektriksel ve operasyonel riskleri artırabilir.
Bu nedenle makine kontrolünün amacı yalnızca makinenin üretim yapıp yapmadığını belirlemek değildir. Makinenin güvenlik açısından kritik bileşenlerinin mevcut ve işlevsel olup olmadığı da değerlendirilmelidir.
Kontrol kapsamı makinenin yapısına göre değişmekle birlikte işletmelerde kullanılan çok sayıda makine ve tezgâh teknik açıdan değerlendirilebilir.
Örneğin:
Torna tezgâhları,
Freze tezgâhları,
Matkap tezgâhları,
Presler,
Hidrolik presler,
Eksantrik presler,
Giyotin makaslar,
Abkant presler,
Şerit testereler,
Daire testereler,
Taşlama makineleri,
Zımpara makineleri,
Kesme makineleri,
Delme makineleri,
CNC tezgâhları,
Ahşap işleme makineleri,
Metal işleme makineleri,
Pnömatik makineler,
Hidrolik makineler
gibi ekipmanlar kullanım özelliklerine göre değerlendirmeye alınabilir.
Burada makinenin adından ziyade gerçek çalışma fonksiyonu ve oluşturduğu riskler önemlidir.
Torna tezgâhlarında iş parçası yüksek hızlarda dönebilir. Bu nedenle dönen parçalarla temas ve fırlama riski açısından güvenlik ekipmanlarının durumu önemlidir.
Kontrolde makinenin yapısına göre;
Ayna ve bağlantıları,
Koruyucular,
Dönen parçaların muhafazası,
Acil durdurma sistemi,
Start-stop kumandaları,
Elektrik bağlantıları,
Hareketli mekanizmalar,
Kayış ve kasnak muhafazaları,
Tezgâhın genel mekanik durumu
değerlendirilebilir.
Özellikle dönen parçaların çevresindeki koruyucuların işletme tarafından sonradan sökülmüş olması ciddi bir güvenlik problemi oluşturabilir.
Freze tezgâhlarında kesici takımın yüksek hızda dönmesi nedeniyle hareketli ve kesici parçalara erişimin kontrol altında tutulması önemlidir.
Kontrol sırasında;
Kesici takım bölgesi,
Koruyucu muhafazalar,
Tabla ve hareket mekanizmaları,
Kumanda elemanları,
Acil durdurma,
Elektrik sistemi,
Kayış ve aktarma organları,
Mekanik bağlantılar
incelenebilir.
Makinenin kullanımına göre talaş ve kesme bölgesinin güvenli şekilde korunması da değerlendirilmelidir.
Matkap tezgâhlarında dönen mandren ve matkap ucu önemli mekanik riskler oluşturabilir.
Kontrolde;
Mandren,
Koruyucu düzenekler,
Start-stop sistemi,
Acil durdurma,
Elektrik bağlantıları,
Kayış-kasnak muhafazası,
Tabla,
Sıkıştırma düzenekleri
değerlendirilebilir.
Özellikle dönen parçaların açıkta bulunması veya koruyucuların işlevsiz hale getirilmesi risk oluşturabilir.
Presler yüksek kuvvetlerin uygulandığı makinelerdir.
Bu nedenle pres kontrolünde güvenlik sistemleri özellikle önemlidir.
Makinenin tipine göre;
Pres gövdesi,
Kalıp bölgesi,
Koruyucular,
Acil durdurma,
İki el kumandası,
Işık bariyerleri,
Emniyet sensörleri,
Hidrolik sistem,
Pnömatik sistem,
Kumanda sistemi,
Pedal koruması
gibi unsurlar değerlendirilebilir.
Preslerde güvenlik ekipmanlarının üretim hızını artırmak amacıyla devre dışı bırakılması kabul edilebilir bir uygulama değildir.
Abkant preslerde sacın bükülmesi için yüksek kuvvet uygulanır.
Bu nedenle özellikle operatörün kalıp ve hareketli parçalarla etkileşimi açısından güvenlik sistemleri önem taşır.
Kontrolde makinenin yapısına göre;
Büküm bölgesi,
Koruyucu sistemler,
Işık bariyeri,
Kumanda sistemi,
Acil durdurma,
Hidrolik sistem,
Pedal kumandası,
Elektrik sistemi
değerlendirilebilir.
Giyotin makaslarda kesme işlemi hareketli bıçak sistemiyle gerçekleştirildiğinden operatörün kesim bölgesine erişiminin kontrol altında tutulması gerekir.
Kontrolde;
Bıçak bölgesi,
Koruyucular,
Kumanda sistemi,
Acil durdurma,
Pedal sistemi,
Elektrik bağlantıları,
Hidrolik veya mekanik sistem
makinenin tipine göre incelenebilir.
Şerit testerelerde hareketli kesici şerit sürekli olarak döner.
Kontrol sırasında;
Testere şeridi,
Koruyucular,
Dönen mekanizmalar,
Gergi sistemi,
Acil durdurma,
Start-stop,
Elektrik bağlantıları,
İş parçası sabitleme düzenekleri
değerlendirilebilir.
Testere şeridinin önemli bölümlerinin açıkta bulunması veya muhafazaların çıkarılmış olması güvenlik açısından ayrıca değerlendirilmelidir.
Daire testerelerde yüksek hızlı dönen kesici disk bulunur.
Kontrol kapsamında;
Testere diski,
Disk muhafazası,
Koruyucular,
Tabla,
İş parçası sabitleme,
Acil durdurma,
Kumanda sistemi,
Elektrik bağlantıları,
Aktarma elemanları
incelenebilir.
Özellikle kesim bölgesinin güvenli şekilde kontrol altında tutulması önemlidir.
Taşlama makinelerinde dönen taşın kırılması veya parçalarının fırlaması gibi riskler söz konusu olabilir.
Bu nedenle;
Taş muhafazası,
Siperlik,
Taşın fiziksel durumu,
Flanş ve bağlantılar,
Mil,
Acil durdurma,
Elektrik bağlantıları,
Destek tablası
makinenin yapısına göre değerlendirilmelidir.
Taşlama taşının üretici özellikleri ile makinenin çalışma koşullarının uyumu da önemlidir.
CNC tezgâhları otomatik veya yarı otomatik üretim gerçekleştirebildiğinden kontrol yaklaşımı klasik manuel tezgâhlardan farklılaşabilir.
Kontrolde;
Makine kabini,
Kapı ve kilitleme sistemleri,
Emniyet switchleri,
Acil durdurma,
Kontrol paneli,
Hareketli eksenler,
Otomatik takım değiştirici,
Dönen parçalar,
Hidrolik/pnömatik sistemler,
Elektrik bağlantıları
makinenin yapısına göre değerlendirilir.
Özellikle makine kabini kapısının açılmasıyla tehlikeli hareketin durmasını sağlayan güvenlik fonksiyonları varsa bunların çalışması önemlidir.
Makine güvenliğinin en önemli unsurlarından biri koruyuculardır.
Koruyucular;
Dönen miller,
Kayışlar,
Kasnaklar,
Dişliler,
Zincirler,
Kesici takımlar,
Hareketli mekanizmalar
gibi tehlikeli bölgelere doğrudan erişimi önlemek amacıyla kullanılabilir.
Bir makinenin koruyucusunun bulunması kadar doğru şekilde monte edilmiş ve işlevsel olması da önemlidir.
Üretim sırasında erişimi kolaylaştırmak için koruyucuların sökülmesi veya emniyet sensörlerinin devre dışı bırakılması ciddi bir uygunsuzluk olarak değerlendirilmelidir.
Acil durdurma sistemi, makinede tehlikeli bir durum oluştuğunda makinenin hareketini mümkün olan en kısa sürede durdurmaya yönelik önemli bir güvenlik fonksiyonudur.
Kontrol sırasında;
Butonun bulunması,
Erişilebilirliği,
Fiziksel durumu,
İşlevi,
Resetleme davranışı,
Makine kontrol sistemiyle ilişkisi
değerlendirilebilir.
Acil durdurma butonunun yalnızca pano üzerinde bulunması yeterli değildir.
Operatörün normal çalışma konumundan acil durdurma fonksiyonuna erişebilmesi de önemlidir.
Makinenin mekanik güvenliği kadar elektriksel güvenliği de önemlidir.
Kontrol kapsamında makinenin yapısına göre;
Elektrik panosu,
Ana şalter,
Sigortalar,
Motor koruma elemanları,
Kablo bağlantıları,
Topraklama bağlantısı,
Kumanda devreleri,
Acil durdurma devresi,
Elektriksel koruma sistemleri
değerlendirilebilir.
Makinenin elektriksel kontrolü, işletmenin genel elektrik tesisatı periyodik kontrolünün yerine geçmez.
Elektrikle çalışan makinelerde koruyucu topraklama bağlantısının güvenilir olması önemlidir.
Kontrol sırasında;
Makine gövdesi,
PE bağlantısı,
Topraklama iletkeni,
Klemens bağlantıları,
Eşpotansiyel bağlantılar
makinenin yapısına göre incelenebilir.
Gerekli ölçüm ve testler uygulanıyorsa sonuçların ilgili teknik kriterlerle birlikte değerlendirilmesi gerekir.
Bazı makinelerde yüksek basınçlı hidrolik veya pnömatik sistemler bulunabilir.
Bu sistemlerde;
Hortumlar,
Bağlantılar,
Valfler,
Silindirler,
Manometreler,
Kaçaklar,
Koruyucu elemanlar
makinenin yapısına göre kontrol edilebilir.
Ancak makine üzerinde bulunan basınçlı ekipmanın ayrı bir periyodik kontrol kapsamına girip girmediği, ekipmanın teknik niteliğine göre ayrıca değerlendirilmelidir.
Makinenin teknik bilgilerinin bulunması kontrol açısından önemlidir.
Mümkün olduğunda;
Üretici,
Model,
Seri numarası,
Üretim yılı,
Nominal güç,
Çalışma gerilimi,
Kapasite,
Devir,
Basınç gibi
teknik bilgiler değerlendirilir.
Bu bilgiler, makinenin doğru şekilde tanımlanmasını ve teknik değerlendirmelerin daha sağlıklı yapılmasını sağlar.
Çeşme'deki sanayi işletmeleri ve atölyelerde makine çeşitliliği işletmenin faaliyet alanına göre değişebilir.
Metal işleme yapan bir atölyede;
Torna,
Freze,
Matkap,
Pres,
Testere,
Taşlama
bulunabilir.
Farklı bir işletmede ise CNC tezgâhları, hidrolik makineler veya özel üretim makineleri kullanılabilir.
Bu nedenle makine kontrolü yapılırken işletmenin faaliyet konusu ve makinenin gerçek kullanım şekli dikkate alınmalıdır.
Bu ayrım özellikle işletmeler için önemlidir.
Makine periyodik kontrolü, ekipmanın mevcut teknik ve güvenlik durumunun değerlendirilmesine yöneliktir.
Bakım ise makinenin çalışmasını sürdürmek, performansını korumak veya arızaları gidermek amacıyla yapılan işlemlerdir.
Örneğin kontrol sırasında;
“Acil durdurma butonu çalışmıyor.”
tespit edilmiş olabilir.
Butonun değiştirilmesi veya elektrik devresinin onarılması bakım/onarım faaliyetidir.
Kontrol raporu bu uygunsuzluğu tespit eder; onarım işlemi ise ayrıca gerçekleştirilir.
Saha kontrolünde makinenin özelliklerine bağlı olarak;
Koruyucu muhafazanın eksik olması,
Koruyucu sistemin hasarlı olması,
Acil durdurmanın çalışmaması,
Emniyet switchinin devre dışı olması,
Elektrik bağlantılarında uygunsuzluk,
Topraklama bağlantısında problem,
Açıkta kalan hareketli parçalar,
Hidrolik/pnömatik kaçak,
Kablo izolasyonunda hasar,
Kumanda sisteminde problem,
Etiket veya teknik bilgi eksikliği
gibi uygunsuzluklarla karşılaşılabilir.
Her uygunsuzluğun risk seviyesi aynı değildir.
Bu nedenle raporlamada problemin makinenin güvenli kullanımına etkisinin teknik olarak açıklanması önemlidir.
Teknik kontrolün önemli bölümlerinden biri raporlamadır.
Raporda kontrol kapsamına göre;
İşletme bilgileri,
Makine bilgileri,
Marka/model,
Seri numarası,
Kontrol tarihi,
Kontrol yöntemi,
Yapılan testler,
Ölçüm sonuçları,
Güvenlik ekipmanlarının durumu,
Uygunsuzluklar,
Fotoğraflar,
Teknik değerlendirme
yer alabilir.
Özellikle çok sayıda makinenin bulunduğu işletmelerde her makinenin ayrı şekilde tanımlanması takip açısından önemlidir.
Makine ve tezgâhların kontrol süresi; makinenin türüne, kullanım koşullarına, üretici talimatlarına ve uygulanabilir mevzuat/standartlara göre belirlenmelidir.
Bu nedenle bütün makineler için hiçbir ayrım yapmadan tek bir periyot söylemek doğru değildir.
Ayrıca;
Yeni makine kurulumu,
Makinenin taşınması,
Büyük revizyon,
Güvenlik sisteminde değişiklik,
Ciddi arıza,
İş kazası veya ciddi olay,
Kullanım amacının değişmesi
sonrasında yeniden teknik değerlendirme ihtiyacı ortaya çıkabilir.
Makine kontrol fiyatı makinenin türüne ve kontrol kapsamına göre değişir.
Fiyatlandırmada;
Makine sayısı,
Makine türü,
Makinenin büyüklüğü,
Kontrol kapsamı,
Uygulanacak testler,
Ölçüm ihtiyacı,
Makinenin erişilebilirliği,
Raporlama kapsamı
gibi faktörler dikkate alınabilir.
Örneğin yalnızca birkaç küçük tezgâh bulunan bir atölye ile çok sayıda CNC, pres ve üretim makinesinin bulunduğu bir işletmenin kontrol çalışması aynı kapsamda değildir.
Bu nedenle Çeşme makine periyodik kontrol fiyatı araştırılırken makine sayısının yanı sıra hangi güvenlik fonksiyonlarının ve testlerin kontrol edileceği de sorulmalıdır.
Kontrol öncesinde mümkünse;
Makine listesi,
Üretici bilgileri,
Kullanım kılavuzları,
Önceki kontrol raporları,
Bakım kayıtları,
Makinede yapılan revizyonlar,
Daha önce yaşanan arızalar
hazır bulundurulmalıdır.
Makinenin kontrol sırasında güvenli şekilde çalıştırılabilmesi için gerekli çalışma alanının da hazırlanması gerekir.
İyi bir makine kontrolü yalnızca makinenin dış görünüşüne bakılarak yapılmaz.
Üç temel unsur birlikte değerlendirilmelidir:
Makinenin mekanik güvenliği
Hareketli parçalar, koruyucular, aktarma elemanları ve mekanik bağlantılar.
Makinenin elektriksel güvenliği
Elektrik panosu, kablolama, koruma elemanları, topraklama ve kumanda devreleri.
Makinenin fonksiyonel güvenliği
Acil durdurma, emniyet switchleri, ışık bariyerleri, iki el kumandası ve diğer güvenlik fonksiyonları.
Bu yaklaşım, makinenin yalnızca “çalışıyor” veya “çalışmıyor” şeklinde değerlendirilmesinden çok daha anlamlıdır.
Makine ve tezgâhların mekanik, elektriksel ve güvenlik fonksiyonlarının teknik açıdan değerlendirilmesi ve mevcut durumunun raporlanmasıdır.
Evet. Torna tezgâhları, makinenin yapısına ve uygulanabilir teknik gerekliliklere göre koruyucular, hareketli parçalar, kumanda ve acil durdurma gibi güvenlik unsurları açısından değerlendirilebilir.
Presin tipine göre koruyucular, kalıp bölgesi, acil durdurma, iki el kumandası, ışık bariyerleri, hidrolik/pnömatik sistemler ve diğer güvenlik fonksiyonları incelenebilir.
Evet. CNC tezgâhlarında kabin, kapı kilitlemeleri, emniyet switchleri, acil durdurma, hareketli eksenler ve makinenin diğer güvenlik fonksiyonları değerlendirilebilir.
Hayır. Periyodik kontrol mevcut durumu değerlendirir. Bakım ve onarım, tespit edilen arızaların veya uygunsuzlukların giderilmesine yönelik çalışmalardır.
Makinenin elektriksel yapısına ve kontrol kapsamına göre koruyucu topraklama bağlantısı incelenebilir ve gerekli görülen ölçümler uygulanabilir.
Evet. Makinenin yapısına göre acil durdurma sisteminin fiziksel ve fonksiyonel durumu kontrol kapsamında değerlendirilebilir.
Sanayi işletmeleri, metal işleme atölyeleri, imalathaneler, teknik servisler, bakım atölyeleri ve makine/tezgâh kullanan diğer işletmeler kendi ekipmanları için teknik kontrol ihtiyacını değerlendirebilir.
Yapılan kontrolün kapsamına uygun olarak teknik rapor hazırlanabilir. Raporda makine bilgileri, kontrol edilen güvenlik unsurları, ölçüm ve test sonuçları ile uygunsuzluklar yer alabilir.